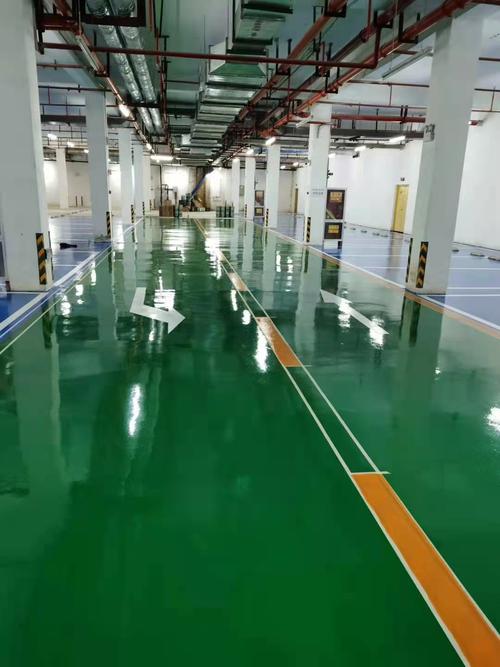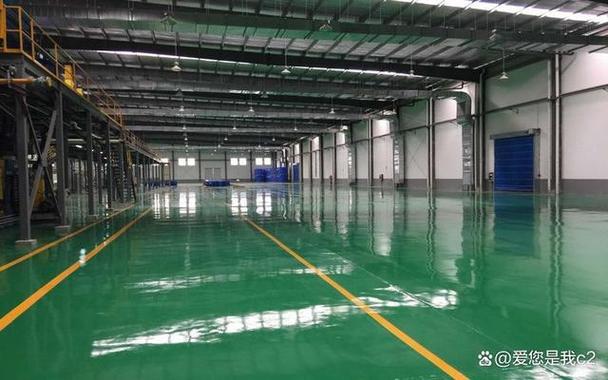
工厂车间环氧地坪因其耐磨、防尘、易清洁等特性,成为现代工业地面首选。环氧地坪工程的质量不仅取决于材料本身,更依赖于规范的施工流程与细节把控。如果施工不当,容易出现起壳、裂缝、色差等问题,影响使用寿命和美观。工厂车间环氧地坪施工需要注意哪些关键点?本文为您梳理全流程要点。
一、基层处理:决定成败的基础
基层是环氧地坪的“根基”,其强度、平整度、含水率和清洁度直接决定地坪寿命。
- 强度与密实度:混凝土基层强度需达到C25以上,表面不起砂、不空鼓。用回弹仪检测,强度不足需加固处理。
- 含水率:基层含水率应小于8%( specially 对于潮湿环境),否则易导致涂层起泡、脱层。可用塑料薄膜法测试:将1m×1m薄膜平铺地面,四周密封,24小时后观察是否有水汽。
- 平整度:用2米靠尺检查,空隙不应大于3mm。过高或过低处需打磨或修补。
- 清洁度:彻底清除油污、灰尘、旧漆膜。油污可用专用清洗剂或火烤处理,再用打磨机打磨。
- 修补缺陷:裂缝、坑洞用环氧砂浆修补,待固化后打磨平整。
二、环境条件:不可忽视的外部因素
环氧地坪施工对环境敏感,温湿度控制不当会导致固化不良、发白等。
- 温度:施工环境温度宜在10~35℃。低于5℃时,固化反应几乎停止;高于35℃时,操作时间短,易产生接痕。
- 湿度:相对湿度应小于75%。湿度过高,涂膜易泛白、附着力下降。
- 通风:保持良好通风,加速溶剂挥发,但避免强风直吹导致表面结皮。
- 露点:施工基面温度需高于露点3℃以上,防止水汽凝结。
三、材料选择与调配:质量源头
- 材料匹配:根据车间用途选择。如机械车间需耐重压、抗冲击,选厚涂型(3-5mm)或砂浆型;电子车间需防静电,选防静电环氧。
- 配比准确:严格按厂家说明比例混合主剂与固化剂,搅拌均匀(电动搅拌器2-3分钟),并在适用期内用完。
- 熟化时间:混合后静置熟化5-10分钟,消泡后再使用。
四、施工工艺:细节决定品质
环氧地坪通常包括底涂、中涂、面涂三道工序,每道均需精细操作。
1. 底涂:将环氧底漆均匀滚涂或刮涂,渗透封闭基层,增强附着力。用量约0.1-0.2kg/m²,视基层而定。
2. 中涂:用于找平、增厚。将环氧中涂材料加石英砂调成砂浆,用镘刀刮涂,固化后打磨、吸尘。通常需1-2道。
3. 面涂:将环氧面漆滚涂或喷涂,一般两道提升丰满度。注意均匀,避免漏涂、堆积。
自流平面涂需用带齿镘刀刮涂,消泡辊消泡,确保平整光洁。
五、过程控制与注意事项
- 施工间隔:每道工序需待前道完全固化(通常24小时)后进行,间隔过短易导致咬底。
- 消泡处理:每道涂装后及时用消泡辊消除气泡,尤其是自流平。
- 平整度与厚度:中涂打磨后检查平整度,面涂厚度需均匀,总厚度满足设计要求。
- 现场管理:封闭施工现场,避免灰尘、杂物污染。施工人员穿洁净鞋套。
- 养护:完工后养护7天方可承载,期间避免水、油、化学品浸泡。
- 安全防护:施工人员戴手套、口罩、护目镜,注意防火通风。
六、常见问题与预防
- 起壳脱层:基层处理不当、含水率过高导致。预防:彻底打磨、检测含水率,必要时做防水层。
- 裂缝:基层裂缝未处理或养护不当。预防:修补基层,设置伸缩缝。
- 色差:材料搅拌不均或批次不同。预防:同批材料,搅拌均匀,接缝处处理好。
- 表面发白:湿度过高或固化剂受潮。预防:控制湿度,材料密封保存。
- 针孔气泡:基层未封闭、材料消泡不够。预防:底涂封闭,材料静置消泡,施工时消泡辊处理。
###
工厂车间环氧地坪施工是一个系统工程,从基层评估、环境控制、材料调配到每一道涂层施工,环环紧扣。只有每一环节严格把关,才能做出平整、耐磨、美观的环氧地坪。建议选择专业施工团队,吃透技术要点,避免因小失大,从而提升车间环境与企业形象。